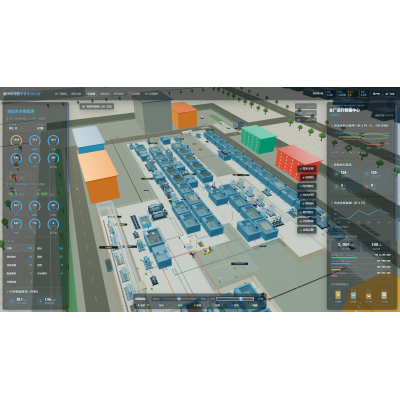
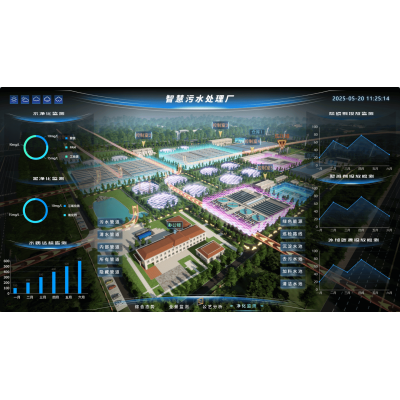
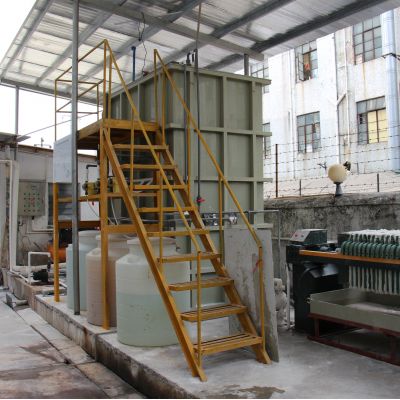
项目流程背景图
该化工厂已有废水补救方法净化治理 净化治理 体系建于206年,根据的制造能力提高,已有系统软件就没有办法达到净化治理 规定,通常遇上山梨酸钾制造旺季时时出水出水COD长时间偏高。去年 打火技术性整修,要点防止高盐废水补救方法净化治理 生物体净化治理 效应过低的问题。
废气特点分享
更新前焦化废水特证:
COD最高值达25000mg/L,含1.2%氯化钠和0.8%硫酸钠钾
包含的轻微苯系物和醛类副货物
水溫较高(35-40℃)
更新后的工艺注意事项
新形工艺处理系统的
:
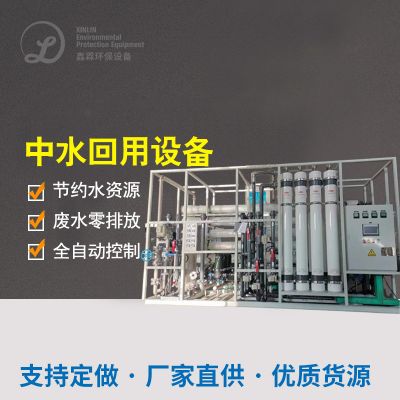
热传递器:将废污水加温至30℃以内
电有机化学脱色:分为钛基金属涂层金属电极,COD除掉率增加至25%
菌物工作网站优化
:
注入混合耐盐菌剂(Halomonas+Pseudomonas菌群)
将以往灵厌氧颗粒污泥干化法变为MBBR制作工艺,放置料放置比40%
资源共享化控制模块
:
汽化凝结器:回笼氯化钠(含量>98%)
高等级钝化体系:紫外线催化反应化学降解稳定度设计物
运动取得成效
进行改造后关键的公式对比分析:
性能
改建前
更新后
COD删去率
68%
92%
正常运行利润
5.8元/吨
4.两元/吨
污泥干化成品率
0.35kgDS/kgCOD
0.18kgDS/kgCOD
盐回报量
-
300吨/月
装置抗冲撞短路电流程度相关性升降,在进水并且没有及时正确地处理COD冲击±20%具体情况下仍能不稳定性达到标准。年避免浪费药液成本约80万元左右,回报盐食品创造自己增加社会效益15万元左右/年。

 扫一扫添加微信