酿造废气处理案例
废气处理案例客户公司介绍
客户公司为某大型酿造企业,专注于白酒、红酒、啤酒等多种酒类的生产。在生产过程中,该公司产生了大量的含有VOCs(挥发性有机化合物)、醇类、酯类等有机物的废气,这些废气不仅对环境造成污染,还可能影响员工的身体健康。为了积极响应国家环保政策,降低废气排放对环境的污染,该企业决定实施废气处理工程。
废气处理案例处理工艺
针对不同种类的酿造废气,该企业采用了以下处理工艺:
白酒废气处理工艺:
采用生物滤池与活性炭吸附相结合的联合处理工艺。废气首先通过生物滤池,利用滤池中的微生物降解废气中的VOCs,将其转化为无害的二氧化碳和水。然后,经过初步处理后的废气进入活性炭吸附装置,进一步去除残留的有机物和异味。
红酒废气处理工艺:
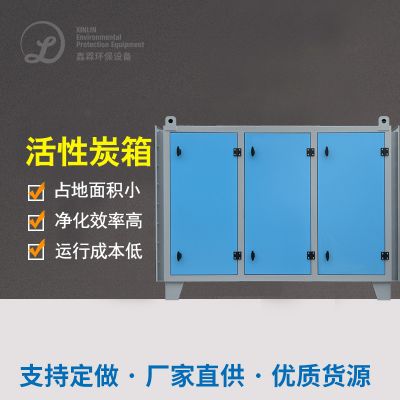
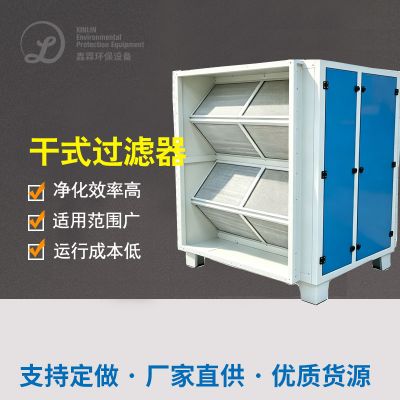
选择活性炭吸附法处理废气。废气首先进入活性炭吸附塔,利用活性炭的多孔性和高吸附性能,将废气中的有害物质吸附在活性炭表面。为确保处理效果,活性炭需要定期更换。
啤酒废气处理工艺:
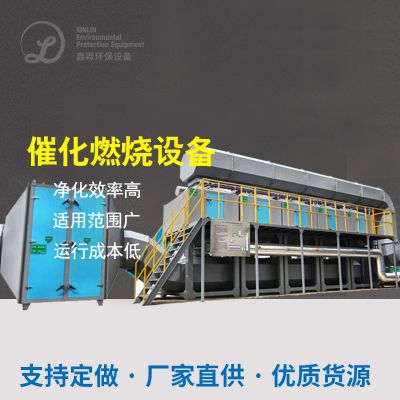
采用冷凝回收与催化燃烧相结合的组合工艺。废气首先通过冷凝器,利用温差将大部分酒精蒸汽冷凝为液体,回收回生产流程中再次利用。对于未能完全冷凝的废气,则进入催化燃烧装置,在催化剂的作用下,将有机物氧化分解为无害的二氧化碳和水蒸气。
设备选型与配置
该企业在废气处理设备的选型与配置上,充分考虑了废气的成分、处理效率和经济性等因素,具体配置如下:
生态学滤池:适用高效化、不稳的生态学滤池机 ,确保安全微生态学的挥发成效。
渗透性酶类炭气体物理离心分离装置设备:建议选用优良渗透性酶类炭,确保安全生产烟粉尘的气体物理离心分离加工成效。直接,通过烟粉尘的加工量,合理合法设备渗透性酶类炭气体物理离心分离塔的总量和要求。
冷疑器:适用高效率、节能减排的冷疑器主设备,确保安全生产甲醛溶液空气压缩的冷疑收售目的。
崔化反应自燃产品:备选便捷、保持稳定的崔化反应自燃产品,保持无机物的氧化的拆分体验。同一时间,通过有机废气的基本成分和有机废气浓度,会选择适合的崔化反应剂品类和需水量。
废气处理难点
酿造废气处理的难点主要包括以下几个方面:
气体化学物质复杂化:酿酒气体中具有刺激性多种类充分物和三聚氰胺树脂物,且浓硫酸浓度波动性较高,提高了解决一定难度。
净化操作效应标准让高:为了让能够满足安全标准让,有机废气物净化操作效应需要达成较高质量。这标准让净化操作机械设备享有高质量、增强的净化操作意识。
费用效益性综合考虑:有机废气操作是必须放入广泛的资金量和技術,咋样在保持操作作用的同時,调低推广投资成本是机构是必须处理好的的问题。
废气处理效果
经过废气处理工程的实施,该酿造企业的废气排放质量显著提升,具体效果如下:
有机有机废气物物的摆放规则:经由补救后的有机有机废气物物的摆放渗透压远不超国家和点的摆放规则,保持了规则的摆放。
区域缩短:工业的废气治疗工程施工的执行有效的缩短了工业的废气的污染物,缩短了周遍区域产品质量,变低了对周遍住户的影晌。
实惠性作用提高自己:冷凝剂环保节能再生资源回收技木为的机构带给了实惠性作用,缩减了产量利润。一并,烟粉尘加工施工的具体实施也提高自己了的机构的环保节能精神面貌和生活负责感,这样有利于的机构的可不断地转型。
笔者认为所论,该制酒各个企业经由专业合理化的有机的废气物产生清工院艺和装备选择型号与标准配置,取得成功应对了有机的废气物产生清理瓶颈,满足了有机的废气物产生标准产生和工作生态保护措施的共盈。

 扫一扫添加微信